



By Mike ChenDiretor de Produção | Mais de 12 anos de experiência na fabricação de borracha |LinkedIn
Principais conclusões
- Um único tambor XCJ-G600 processa um lote de 15 kg a cada 20 a 40 segundos — mais de 1.300 ciclos ricos em dados por turno de 8 horas já estão disponíveis para captura de IoT.
- As unidades de desbaste criogênico operam a temperaturas de até −150 °C com velocidades de rolo de 20 a 70 RPM, e o registro de ambas as variáveis expõe diretamente o desperdício de nitrogênio e a deriva do isolamento.
- Como as máquinas conectadas revelam desvios de processo precocemente, a manutenção preditiva normalmente converte paradas não planejadas em intervenções programadas de menos de 30 minutos (valores típicos de nossos projetos com clientes).
- A modernização é melhor que a substituição: equipamentos com inversores de frequência, como o XCJ-G600 de 7,5 kW, geralmente podem ser conectados a sensores e um gateway de borda em vez de uma nova compra.
A maioria dos fabricantes com quem trabalhamos já possui equipamentos de rebarbação inteligentes no nível da máquina e completamente silenciosos no nível da fábrica. O controlador sabe a velocidade do rolo; o operador sabe o peso do lote; a equipe de qualidade sabe a taxa de rejeição — mas ninguém conecta os três. Essa desconexão é exatamente o que os projetos de IA e IoT visam solucionar.
Este artigo explica o verdadeiro significado de integração no contexto de desfibrilação, quais pontos de dados valem a pena conectar primeiro e apresenta um roteiro faseado que funciona para pequenas e médias fábricas de borracha, em vez de fábricas inteligentes de hiperescala.
O que IA e IoT realmente significam no contexto de desfibrilação?
A Internet das Coisas (IoT) é a prática de conectar equipamentos industriais a uma rede para que seus dados operacionais possam ser coletados, armazenados e analisados; a inteligência artificial (IA) é a camada de software que encontra padrões nesses dados e recomenda ou executa decisões.Na remoção de rebarbas, os dois trabalham em conjunto: a IoT fornece o sinal bruto e a IA transforma o sinal em ação — diminuindo a velocidade de um rolo, sinalizando uma correia desgastada ou colocando em quarentena um lote suspeito antes do envio.
É útil pensar em uma máquina de rebarbação como uma fonte de dados em primeiro lugar e uma ferramenta de desbarbamento em segundo. Cada ciclo mecânico de rebarbação e cada operação criogênica abaixo de −120 °C produz uma impressão digital rastreável de velocidade, tempo, temperatura e carga. Uma vez que essas impressões digitais são armazenadas, perguntas que antes exigiam um engenheiro de processos em pé junto ao cilindro durante um turno inteiro — “quando os tempos de ciclo começaram a aumentar?” — tornam-se uma consulta de dez segundos em um painel de controle.
Quais pontos de dados de desflashagem vale a pena conectar primeiro?
Comece com as quatro variáveis que já determinam a qualidade da rebarbação: tempo de ciclo, velocidade do rolo, temperatura do processo e carga do lote.Elas existem em todas as máquinas, mudam quando algo dá errado e têm impacto direto nos resultados do produto. A tabela abaixo relaciona cada variável com valores reais de equipamentos e a otimização que ela possibilita.
| Ponto de dados | Valor típico do equipamento | O que a IA faz com isso |
|---|---|---|
| Tempo de ciclo | 20–40 s por lote (XCJ-G600, carga de 15 kg) | Detecta desvios que sinalizam desgaste da lâmina ou fadiga do acionamento antes que a qualidade caia. |
| Velocidade do rolo | 20–70 RPM (unidade de desbastafação criogênica) | Correlaciona as configurações de velocidade com o acabamento da superfície para recomendar a melhor rotação por minuto (RPM) para cada composto. |
| Temperatura do processo | Classificação máxima de até −150 °C | Perdas de isolamento e uso excessivo de nitrogênio são visíveis apenas em curvas de resfriamento registradas. |
| Carga em lote | Rolo de 80 L, aproximadamente 15–20 kg | Identifica subcargas que desperdiçam ciclos e sobrecargas que aumentam as taxas de rejeição. |
Valores dos equipamentos obtidos dePágina do produto XCJ-G600e oEspecificações da máquina de rebarbação criogênica com nitrogênio líquido.
Como a fragilização criogênica é uma corrida entre temperatura e tempo, as curvas de resfriamento registradas são o conjunto de dados mais valioso em uma linha criogênica.Uma execução que atinge o nível de fragilização desejado em 5 minutos em vez de 8 economiza 37% do seu ciclo — uma economia invisível no cronômetro, mas óbvia nos dados.
Como a manutenção preditiva altera a economia da remoção de rebarbas?
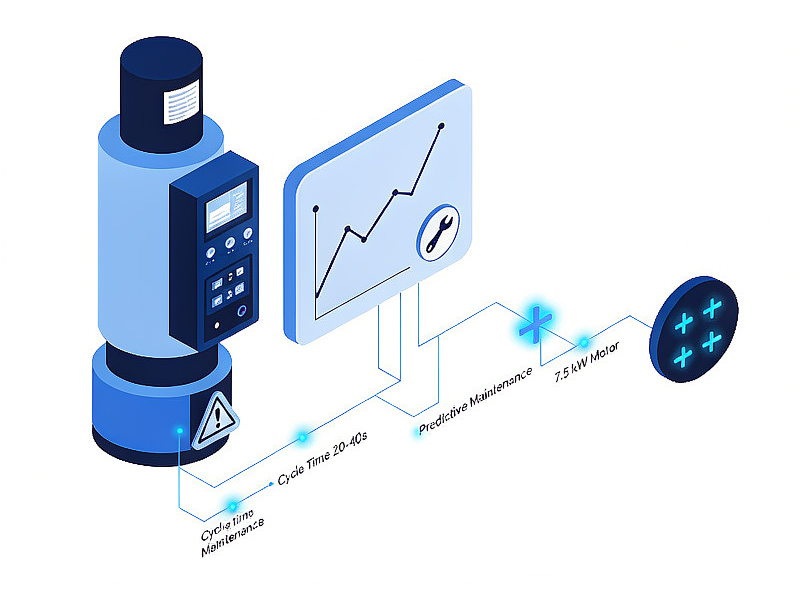
A manutenção preditiva utiliza dados de tendências — aumento nos tempos de ciclo, flutuações na corrente do motor, instabilidade de temperatura — para programar a manutenção antes que um componente falhe, em vez de depois.A diferença econômica é gritante: uma falha no motor de acionamento no meio do turno paralisa a linha de produção, altera o cronograma e pode descartar um lote inteiro em andamento, enquanto uma substituição planejada, identificada com duas semanas de antecedência, ocorre entre os turnos.
Em nossa experiência com o suporte a linhas de rebarbação em fábricas de clientes, o monitoramento contínuo normalmente identifica de três a cinco desvios de processo acionáveis por trimestre em uma única máquina — mais comumente, extensão gradual do tempo de ciclo e resfriamento criogênico inconsistente — e cada um deles pode ser corrigido em uma janela de manutenção programada de menos de 30 minutos (valores típicos de nossos projetos com clientes; os números exatos variam de acordo com a mistura de compostos e o padrão de turnos).Como o inversor de 7,5 kW em uma máquina como a XCJ-G600 já reporta a carga do motor digitalmente, o custo inicial para esse nível de monitoramento é um gateway e sua configuração, não um novo hardware.
Há também um aspecto de conformidade. Fábricas certificadas paraISO 9001É solicitado que demonstrem melhoria contínua; um registro de dados dos parâmetros da máquina por lote é uma das evidências mais claras que um auditor aceitará.
Qual é o papel da visão computacional no ciclo de qualidade?
A visão computacional fecha o ciclo que os dados dos sensores sozinhos deixam aberto: as câmeras inspecionam as peças rebarbadas e a camada de IA rastreia cada peça rejeitada até o ciclo, a velocidade e a temperatura exatos que a produziram.Isso transforma o controle de qualidade, de uma atividade retrospectiva, em uma ação diretiva.
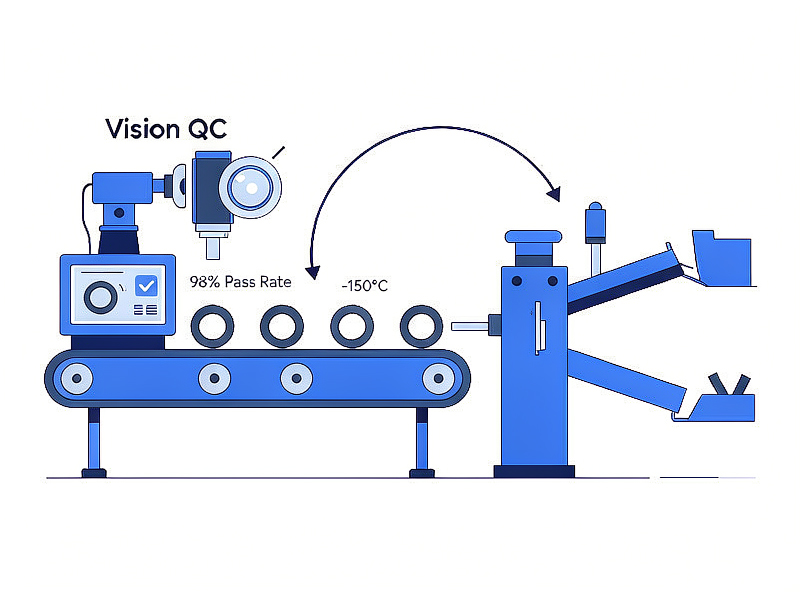
Na prática, o processo funciona assim: as peças saem do cilindro de remoção de rebarbas, passam por uma inspeção visual que identifica rebarbas residuais e, em seguida, as peças limpas seguem para...máquina separadora de borrachaque separa o produto bom do desperdício. Quando o sistema de visão registra um lote de rejeições, a IA compara os registros de data e hora com os dados do cilindro e responde à pergunta que importa: tratava-se de um composto ruim, de uma velocidade incorreta do cilindro ou de um lote com 2 kg acima da especificação?
As linhas criogênicas são as que mais se beneficiam dessa combinação. A desfibrilação criogênica atinge taxas de aprovação do produto final acima de 98% quando os parâmetros estão estáveis, portanto, mesmo um pequeno desvio registrado — uma curva de resfriamento 10 °C mais quente que a linha de base — vale a pena ser corrigido antes que cause uma perda de três pontos percentuais no rendimento.
Como seria um roteiro de integração realista?
A abordagem viável para a maioria das fábricas de borracha consiste em três fases: conectar, analisar e, em seguida, otimizar — nessa ordem, em uma máquina de cada vez, antes de toda a linha de produção.Tentar automatizar decisões antes que os dados existam é o modo de falha mais comum que observamos em projetos da Indústria 4.0.
- Conecte uma máquina e defina a linha de base.Instale um gateway de borda em uma única unidade de rebarbação — a mais recente e com inversor de frequência — e registre o tempo de ciclo, a velocidade, a temperatura e a carga por 60 dias sem alterar nada, para que o "normal" seja medido em vez de presumido.
- Analisar em relação aos resultados de qualidade.Combine os dados da máquina com os registros de rejeição da inspeção e deixe a camada de IA (ou uma boa planilha, sinceramente) buscar correlações entre a deriva de parâmetros e os eventos de qualidade.
- Otimize com alertas de circuito fechado.Defina limites de alerta a partir da linha de base, direcione-os para os telefones dos operadores ou para o painel de controle da planta e somente então considere a correção automática de parâmetros — a etapa que exige maior controle e menor urgência.
Comece com a máquina que mais dói
Não comece pela sua máquina mais recente. Comece por aquela que gera mais horas extras, mais retrabalho ou as conversas mais constrangedoras com os clientes — é aí que os dados conectados se pagam mais rapidamente.
Quais são as limitações honestas?
A IA e a IoT não resolverão um processo instável, um barril desgastado ou um molde mal especificado — elas apenas relatarão esses problemas com mais rapidez e precisão.A integração amplifica o bom controle de processos; ela não o substitui.
Duas outras precauções com base em nossa experiência de projeto. Primeiro, pequenas produções de compostos geram dados escassos: um modelo de IA treinado em 300 ciclos de um tamanho de anel de vedação não será facilmente aplicado a uma família de 40 peças produzidas em pequena escala, portanto, as expectativas devem ser definidas para cada mix de produtos. Segundo, a conectividade apresenta uma vulnerabilidade de segurança — orientações como os recursos de cibersegurança para manufatura publicados por [nome da empresa/organização] são importantes para a segurança cibernética.NISTVale a pena ler antes que um gateway entre em funcionamento.Como uma célula de reprogramação raramente está conectada à internet por projeto, uma rede de fábrica devidamente segmentada mantém o risco adicional em níveis moderados, mas "modesto" não significa "zero" e deve ser considerado no orçamento.
Conclusão: Conecte os dados que você já possui.
O processo de rebarbação da borracha é particularmente adequado para a integração de IA e IoT por um motivo simples: as máquinas já operam com variáveis precisamente controladas e quantificáveis. Um lote de 15 kg, um ciclo de 20 a 40 segundos, uma temperatura máxima de −150 °C, uma faixa de rotação do rolo de 20 a 70 RPM — esses são pontos de dados que aguardam coleta, e cada um deles carrega informações de qualidade.
Se você está planejando o próximo investimento em equipamentos, escolha máquinas cujos controladores exponham esses dados de forma clara. Explore as opções disponíveis.gama completa de máquinas de rebarbação de borrachaSe você estiver interessado em uma solução de rebarbação, entre em contato conosco através da fábrica de Xiamen Xingchangjia ou envie-nos seus desenhos de peças e a saída desejada. Nossa equipe de engenharia irá propor uma configuração de rebarbação com opções de conectividade adequadas ao nível de automação da sua planta.
Informações sobre equipamentos relacionados
•Máquina de rebarbação de borracha modelo XCJ-G600— Tambor de 600 mm, inversor de frequência de 7,5 kW, ciclos de 20 a 40 segundos.
•máquina de rebarbação criogênica com nitrogênio líquido— Classificação de −150 °C, rolo de 20 a 70 RPM, ciclos inferiores a 8 minutos.
•Máquina separadora de borracha— Triagem automatizada de peças rebarbadas e resíduos de aparas para controle de qualidade em circuito fechado.
•categoria de máquinas de rebarbação de borracha— Linha completa de produtos com especificações.
Perguntas frequentes: IA e IoT na remoção de rebarbas da borracha
Xiamen Xingchangjia Non-Standard Automation Equipment Co., Ltd.
Andar 1, Edifício 13, Parque Industrial Huli, Meixidao, Tonga, Xiamen China
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Publicado em: setembro de 2026 | Última verificação: setembro de 2026
Data da publicação: 08/09/2026